


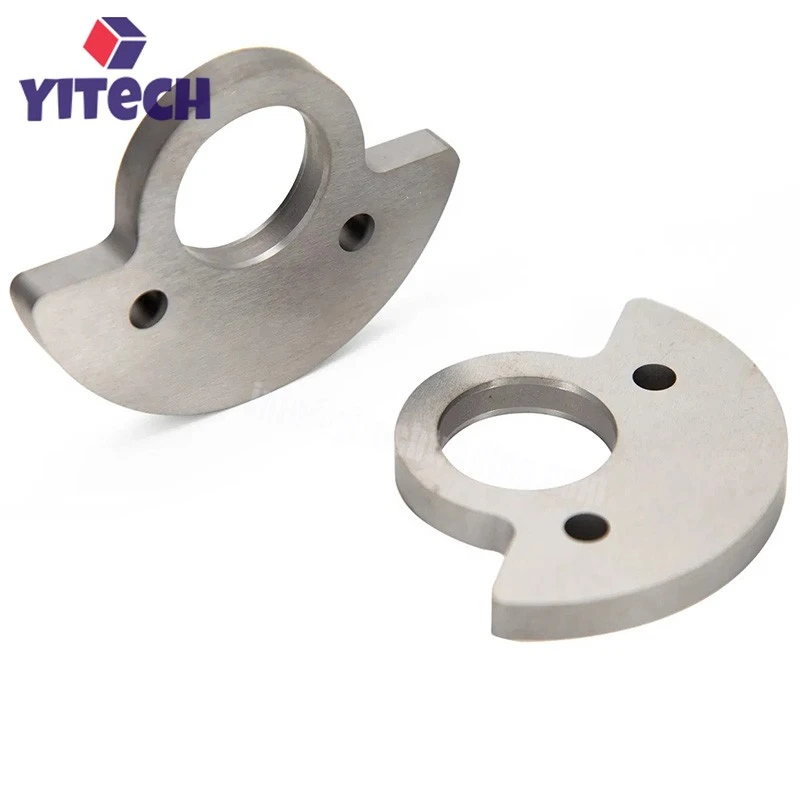


Opis wiercenia w przemyśle elektrycznym części z ciężkiego stopu wolframu
Przemysł elektryczny Wiercenie Części z ciężkiego stopu wolframu są produkowane w trzy-etapowym procesie: prasowanie izostatyczne na zimno (CIP), spiekanie próżniowe i prasowanie izostatyczne na gorąco (HIP). Części z ciężkiego stopu wolframu do wiercenia w przemyśle elektrycznym osiągają gęstość 17,5–18,8 g/cm3, twardość większą lub równą 91,5 (HRA) i wytrzymałość na zginanie większą lub równą 3000 MPa. Półfabrykaty poddawane są pierwotnemu procesowi spiekania w temperaturze 1500 stopni, a następnie HIP w temperaturze 150 MPa i 1350 stopni w celu wyeliminowania mikroporów i zmniejszenia porowatości do poziomu mniejszego lub równego A02. Wykończenie następuje: Średnice zewnętrzne są szlifowane bezkłową szlifierką diamentową z tolerancją ±0,005 mm. Otwory wewnętrzne wierci się za pomocą-wiercenia głębokich otworów lub wyładowania elektro-iskrowego (EDM) w jednym kroku. Średnice otworów wahają się od 0,2–10 mm, głębokości mniejsze lub równe 150 mm, a chropowatość powierzchni Ra mniejsza lub równa 0,1 µm. Otwory otworów można fazować pod kątem 0,2 × 45 stopni lub promieniem R0,1. W razie potrzeby ściany otworów można pokryć warstwą 2–3 µm TiCN lub CrN w celu poprawy odporności na korozję galwaniczną. Produkt ma jasne, srebrne, metaliczne wykończenie, ale na życzenie może być również piaskowany z wykończeniem matowym lub anodowany na czarno. Zmiana koloru partii wynosi ΔE mniejsze lub równe 1,0. Typowe rozmiary obejmują średnicę zewnętrzną 5–25 mm i długość 10–150 mm. Projekty niestandardowe, takie jak sekcje schodkowe, gwinty wewnętrzne, otwory boczne i rowki w kształcie talii, można dostosować zgodnie z rysunkami. Wszystkie wymiary są kodowane laserowo-w celu zapewnienia identyfikowalności.
Cechy przemysłu elektrycznego Wiercenie części z ciężkiego stopu wolframu
Przewodność elektryczna: gwarantuje trwałą, energetyczną iskrę, która zużywa minimalną moc, dzięki czemu zapłon jest szybki, niezawodny i utrzymuje całą ścieżkę narzędzia powtarzalną bez dryfu.
Przewodność cieplna: szybko odprowadza ciepło z wyładowania, zapobiegając wzrostowi temperatury, który może spowodować rozogniskowanie łuku, pęknięcie podłoża lub rozciągnięcie czasów przestoju, zachowując w ten sposób profil elektrody i ściskając całe okno przetwarzania.
Wysoka gęstość: pochłania wstrząsy pochodzące od przedmiotu obrabianego lub samego strumienia plazmy, dzięki czemu hałaśliwy kaszel wibracyjny, czyli sprzężenie zwrotne, które zwykle ukrywa sygnały we mgle, zostaje wyciszony; powstałe skoki rejestrują jedynie ślady w cyfrowym sprzężeniu zwrotnym, podczas gdy widoczne grzbiety na powierzchni wyrównują się.
Niski współczynnik rozszerzalności cieplnej: utrzymuje niezmienną średnicę elektrody pomimo wahań temperatury w dopływie chłodziwa i iskiernikach, chroniąc okrągłość, która ogranicza nadmierny rozmiar otworu, aby zapewnić cechy charakterystyczne aż w setkach serii.
Ekstremalna twardość i odporność na zużycie: populacja stopów wolframu, stale przekraczająca próg HRA80, pomija mikro-cząsteczki i erozję termiczną, które przy mniejszych elektrodach, zaokrąglonych krawędziach i rogach powodują niedrukowanie i nieokrągłość otworów; w przypadku wolframu stożek strategiczny, flara i spłaszczenia wytrzymują, dzięki czemu kolejki do poprawek i-ponownych przyrządów testowych maleją.
Zastosowania przemysłu elektrycznego Wiercenie części z ciężkiego stopu wolframu
Elektroda do EDM/wiercenia: Jest to podstawowe zastosowanie. Jako elektrodę stosuje się pustą rurkę ze stopu wolframu, przez którą przepływa-płyn roboczy pod wysokim ciśnieniem.
Elektroda do drążenia EDM: używana do tworzenia skomplikowanych wnęk, matryc i innych kształtów. Elektrody precyzyjne wykonane ze stopu wolframu, ze względu na swoją odporność na zużycie i wyjątkowo niskie straty, szczególnie nadają się do produkcji masowej lub zastosowań wymagających wyjątkowo dużej precyzji i ostrych narożników. Przykłady obejmują obróbkę wnęk form do precyzyjnych kół zębatych i mikro-części.
Styki elektryczne i elektrody do zgrzewania oporowego: chociaż nie są używane bezpośrednio do wiercenia, zasady są podobne. Wykorzystując swoją wysoką przewodność, wysoką twardość i odporność na erozję łukową, stosuje się je w-stykach przełączników wysokiego napięcia i elektrodach do zgrzewania punktowego (szczególnie do spawania stali ocynkowanej i stopów miedzi). Ich żywotność znacznie przekracza żywotność zwykłych elektrod ze stopów miedzi.
Specyfikacje przemysłu elektrycznego Wiercenie Części z ciężkiego stopu wolframu
|
Tworzywo: |
Ciężki stop wolframu |
|
Gęstość: |
19,2 g/cm3 |
|
MOQ: |
Żadnych ograniczeń |
|
Wydajność: |
517 MPa |
|
Powierzchnia: |
Polerowanie |
|
Rozmiar: |
Dostosowane |
|
Pochodzenie: |
Chiny |
|
Pakiet Transportowy: |
Drewniana skrzynka |
|
OEM: |
Dostępne |
|
Standard: |
ISO, ASTM, AISI |
|
Próbka: |
Dostępne |
Testowanie i kontrola jakości części z ciężkiego stopu wolframu do wiercenia w przemyśle elektrycznym

Często zadawane pytania dla branży elektrycznej Wiercenie części z ciężkiego stopu wolframu
Czy jesteś producentem części z ciężkiego stopu wolframu lub producentem części z ciężkiego stopu wolframu w branży elektrycznej?
Odp.: Tak, jesteśmy fabryką produkującą części z ciężkich stopów wolframu w branży elektrycznej, ale zazwyczaj korzystamy z naszej firmy handlowej do obsługi działalności za granicą. Wygodniej będzie otrzymać przekaz i zorganizować wysyłkę.
Jaka jest metoda dostawy części z ciężkiego stopu wolframu do wiercenia w przemyśle elektrycznym?
Odp.: Ogólnie rzecz biorąc, wysyłamy części do wiercenia w przemyśle elektrycznym z ciężkiego stopu wolframu za pośrednictwem UPS, DHL lub FedEx. Możemy również wysłać drogą morską do portu morskiego lub drogą lotniczą na najbliższe lotnisko.
Dlaczego wiercenie części z ciężkiego stopu wolframu w przemyśle elektrycznym jest tak-opłacalne?
Odp.: Eliminujemy pośredników od-do{1}}procesu produkcyjnego i pozyskujemy surowiec bezpośrednio od jego źródła.
Czy przeprowadzasz punktową kontrolę jakości wierceń w przemyśle elektrycznym Części z ciężkiego stopu wolframu lub pełną kontrolę zamkniętej rury molibdenowej o wysokiej czystości z jednym końcem?
Odp.: na pewno 100% pełnej kontroli. Wszystkie niewykwalifikowane części z ciężkiego stopu wolframu przeznaczone do wiercenia w przemyśle elektrycznym są odrzucane.
Jak zapewnić czas realizacji w branży elektrycznej wiercenia części z ciężkiego stopu wolframu?
Odp.: Od przygotowania materiału po obróbkę i wreszcie pełną kontrolę. Każdy etap produkcji jest ściśle monitorowany i kontrolowany, aby zapewnić dokładny czas dostawy.
Jakie jest MOQ dla przemysłu elektrycznego wiercenia części z ciężkiego stopu wolframu?
Odp.: Zależy od ilości części z ciężkiego stopu wolframu do wiercenia w przemyśle elektrycznym, ogólnie rzecz biorąc, nie ma limitu MOQ.
Jak zapłacić za wiercenie części z ciężkiego stopu wolframu w przemyśle elektrycznym?
Odp.: Akceptowany będzie przelew bankowy (T/T).
Jaki jest czas dostawy części z ciężkiego stopu wolframu do wiercenia w przemyśle elektrycznym?
Odp.: Około 7-20 dni, co zależy od ilości i produkcji części z ciężkiego stopu wolframu do wiercenia w przemyśle elektrycznym.
Jaki to rodzaj pakietu rur bezszwowych Kovar 4j28?
Odp.: Ogólnie rzecz biorąc, używamy pudełek kartonowych lub sklejek z materiałem ochronnym wewnątrz, aby zapewnić bezpieczeństwo wiercenia części z ciężkiego stopu wolframu w przemyśle elektrycznym.
Jaki jest czas realizacji wiercenia części z ciężkiego stopu wolframu w przemyśle elektrycznym?
Odp.: Od złożenia zamówienia do otrzymania ładunku zajmie około 10-25 dni.

Popularne Tagi: przemysł elektryczny wierci części z ciężkich stopów wolframu, Chiny przemysł elektryczny wierci dostawcy części z ciężkich stopów wolframu, fabryka


